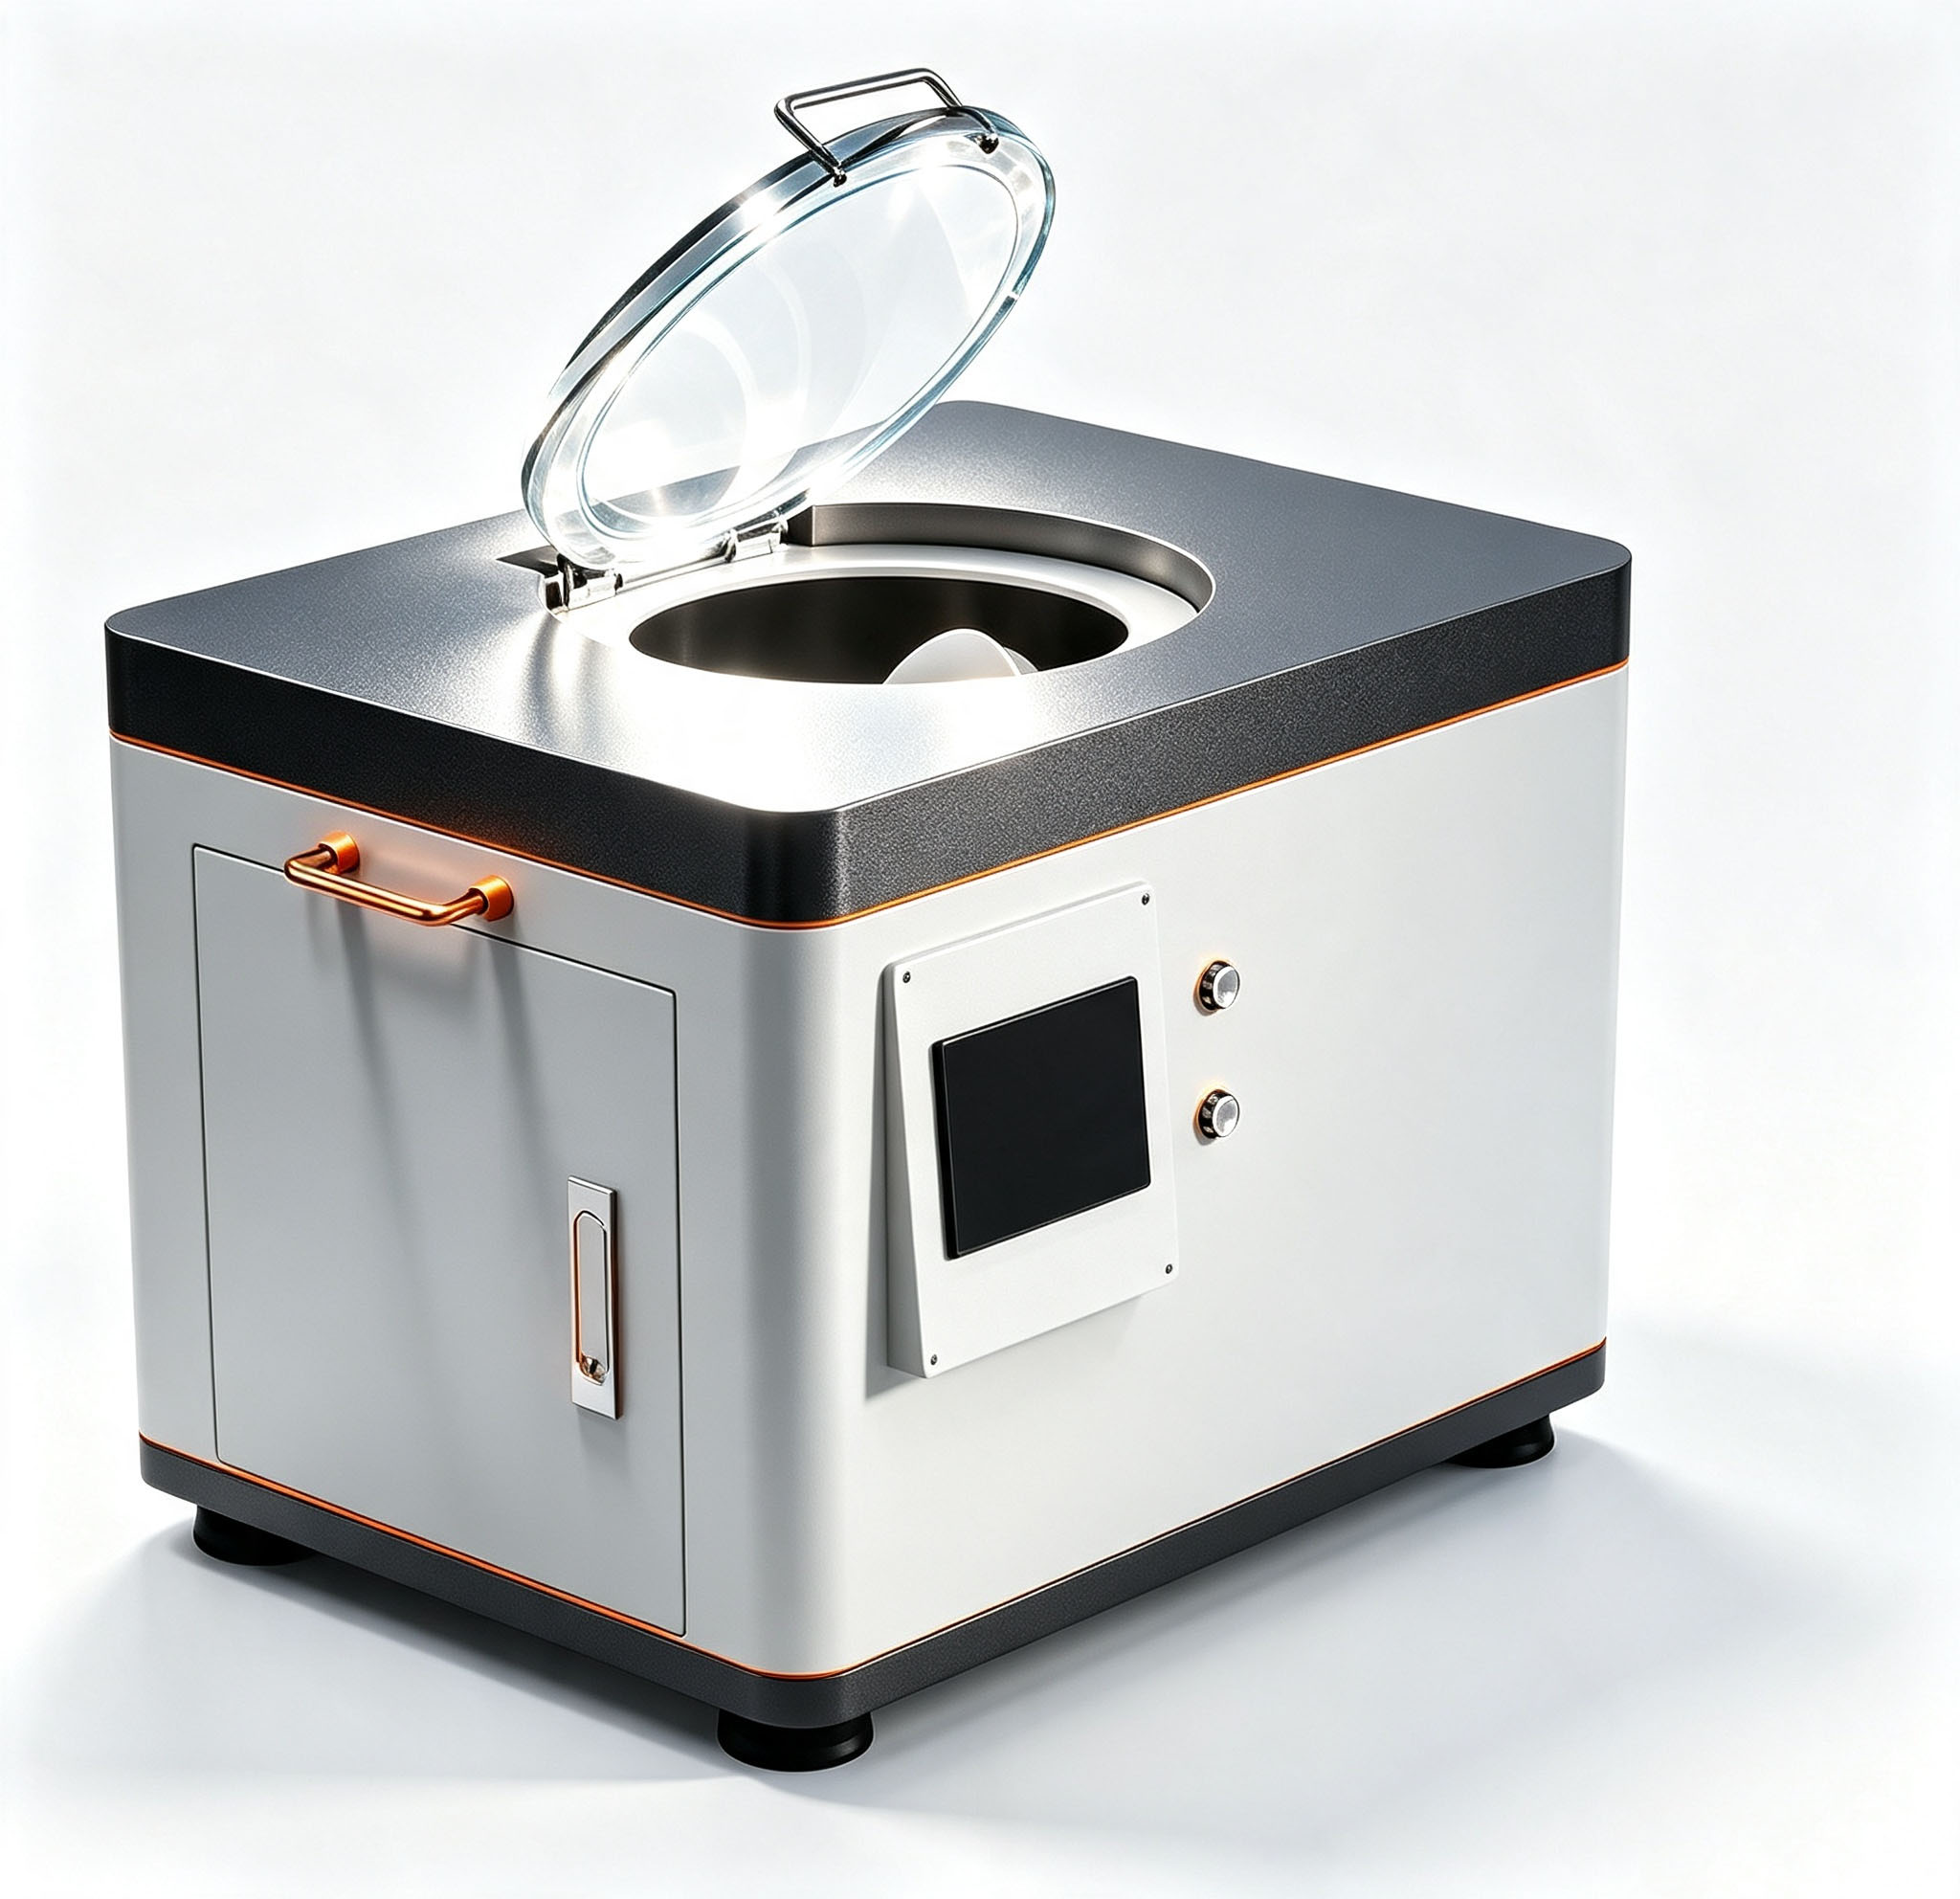
 桌面款NL-200JB
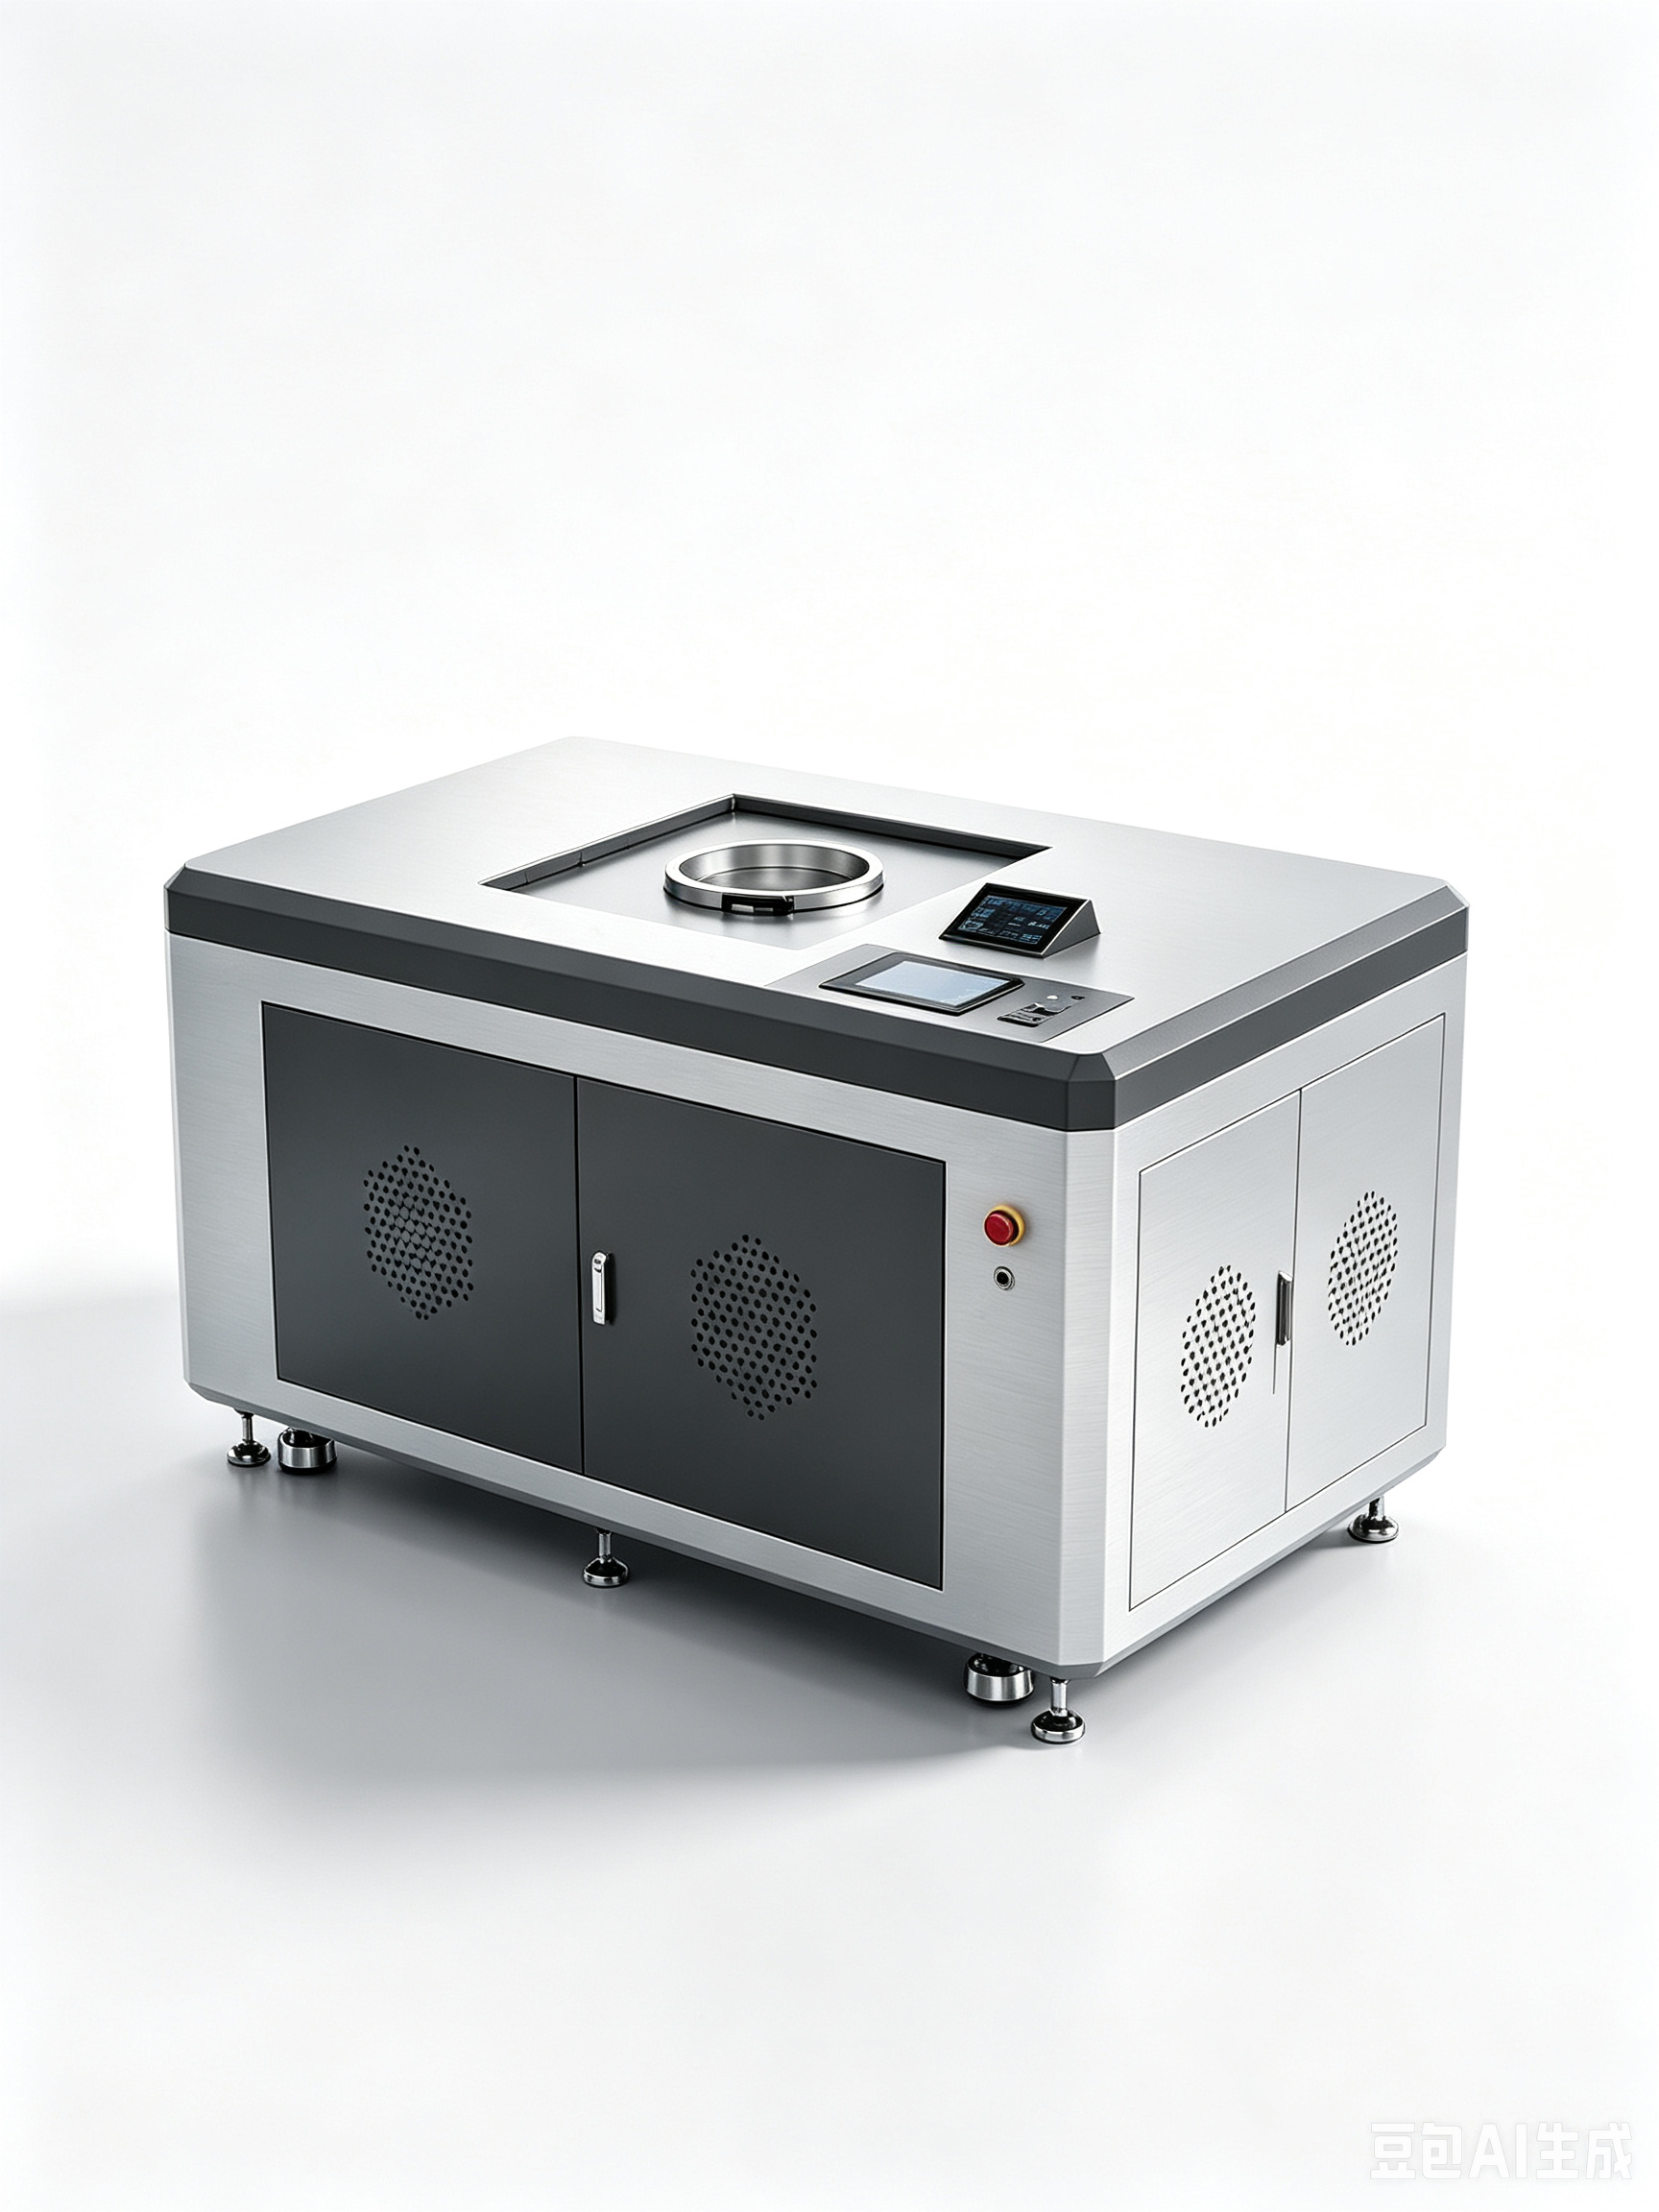 加热款NL-2LJB
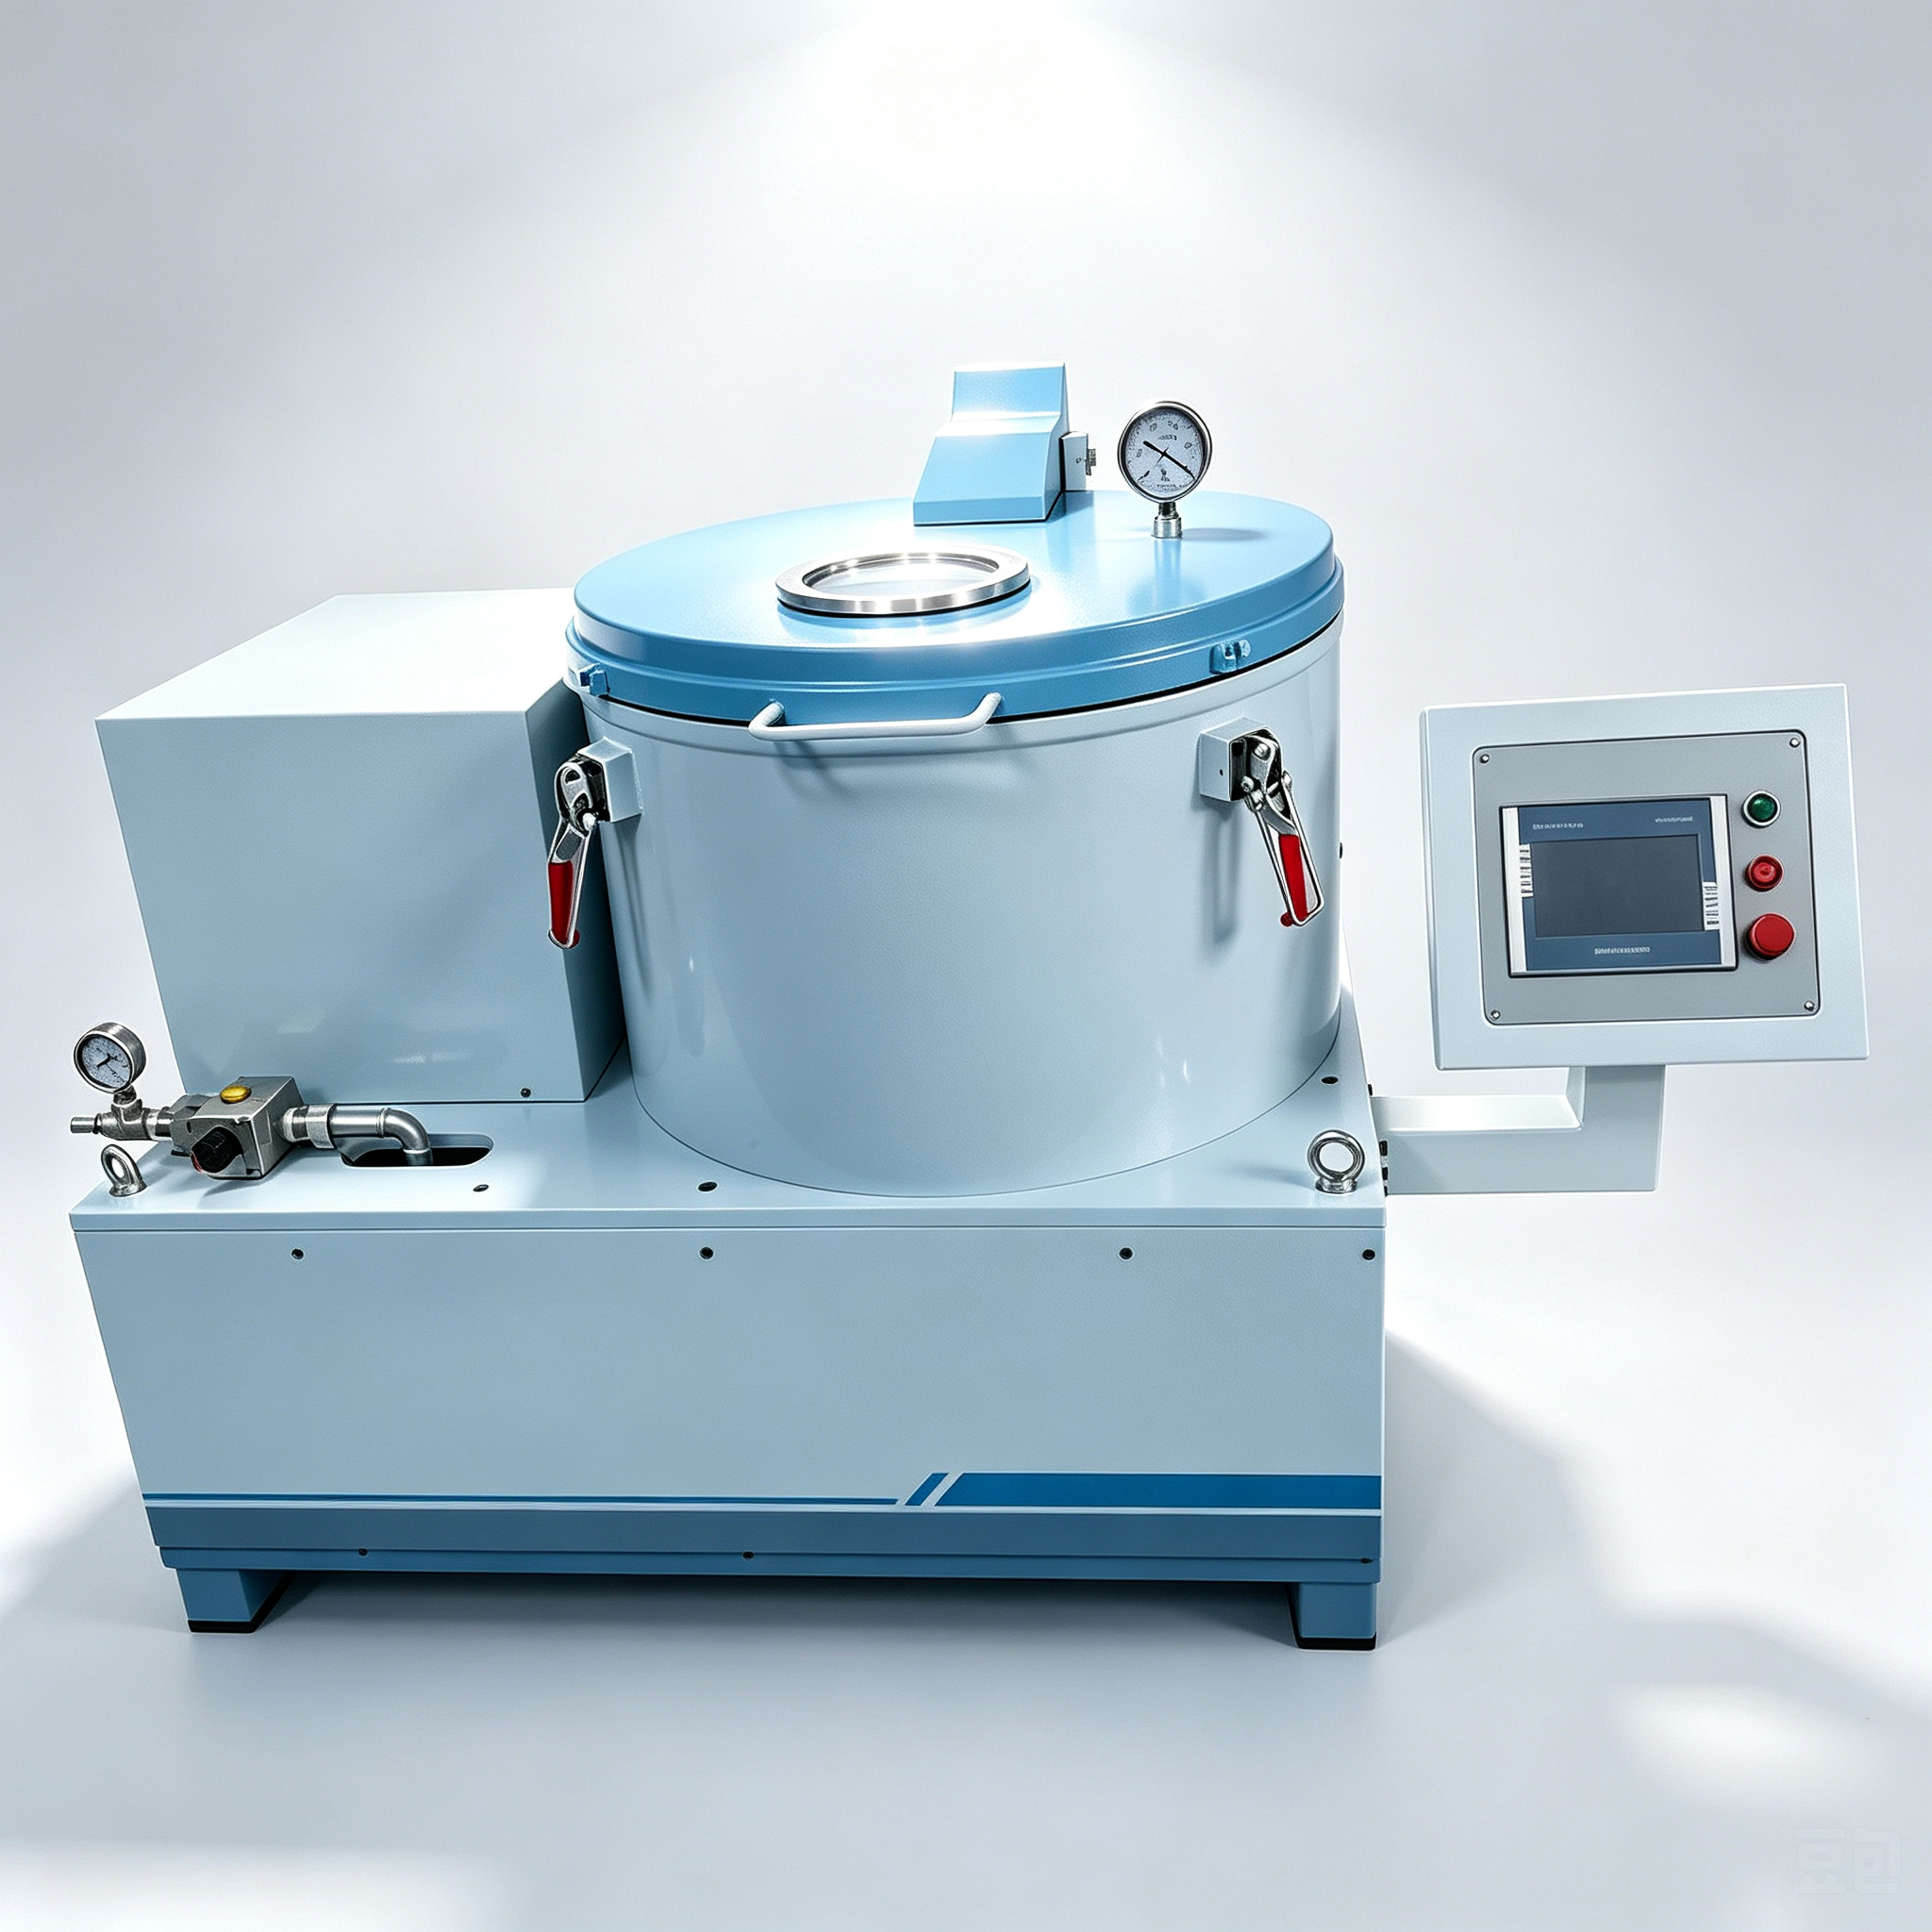 大型离心机NL-X42600ML
 15L量产 NL-15LJB
 脱硫消泡器
 反应釜消泡器
 印染消泡器
 造纸消泡器
 全国服务热线
为什么普通真空箱抽真空消泡会沸腾溢胶且底部气泡排不出?
文章出处:小编人气:发表时间:2026-10-30
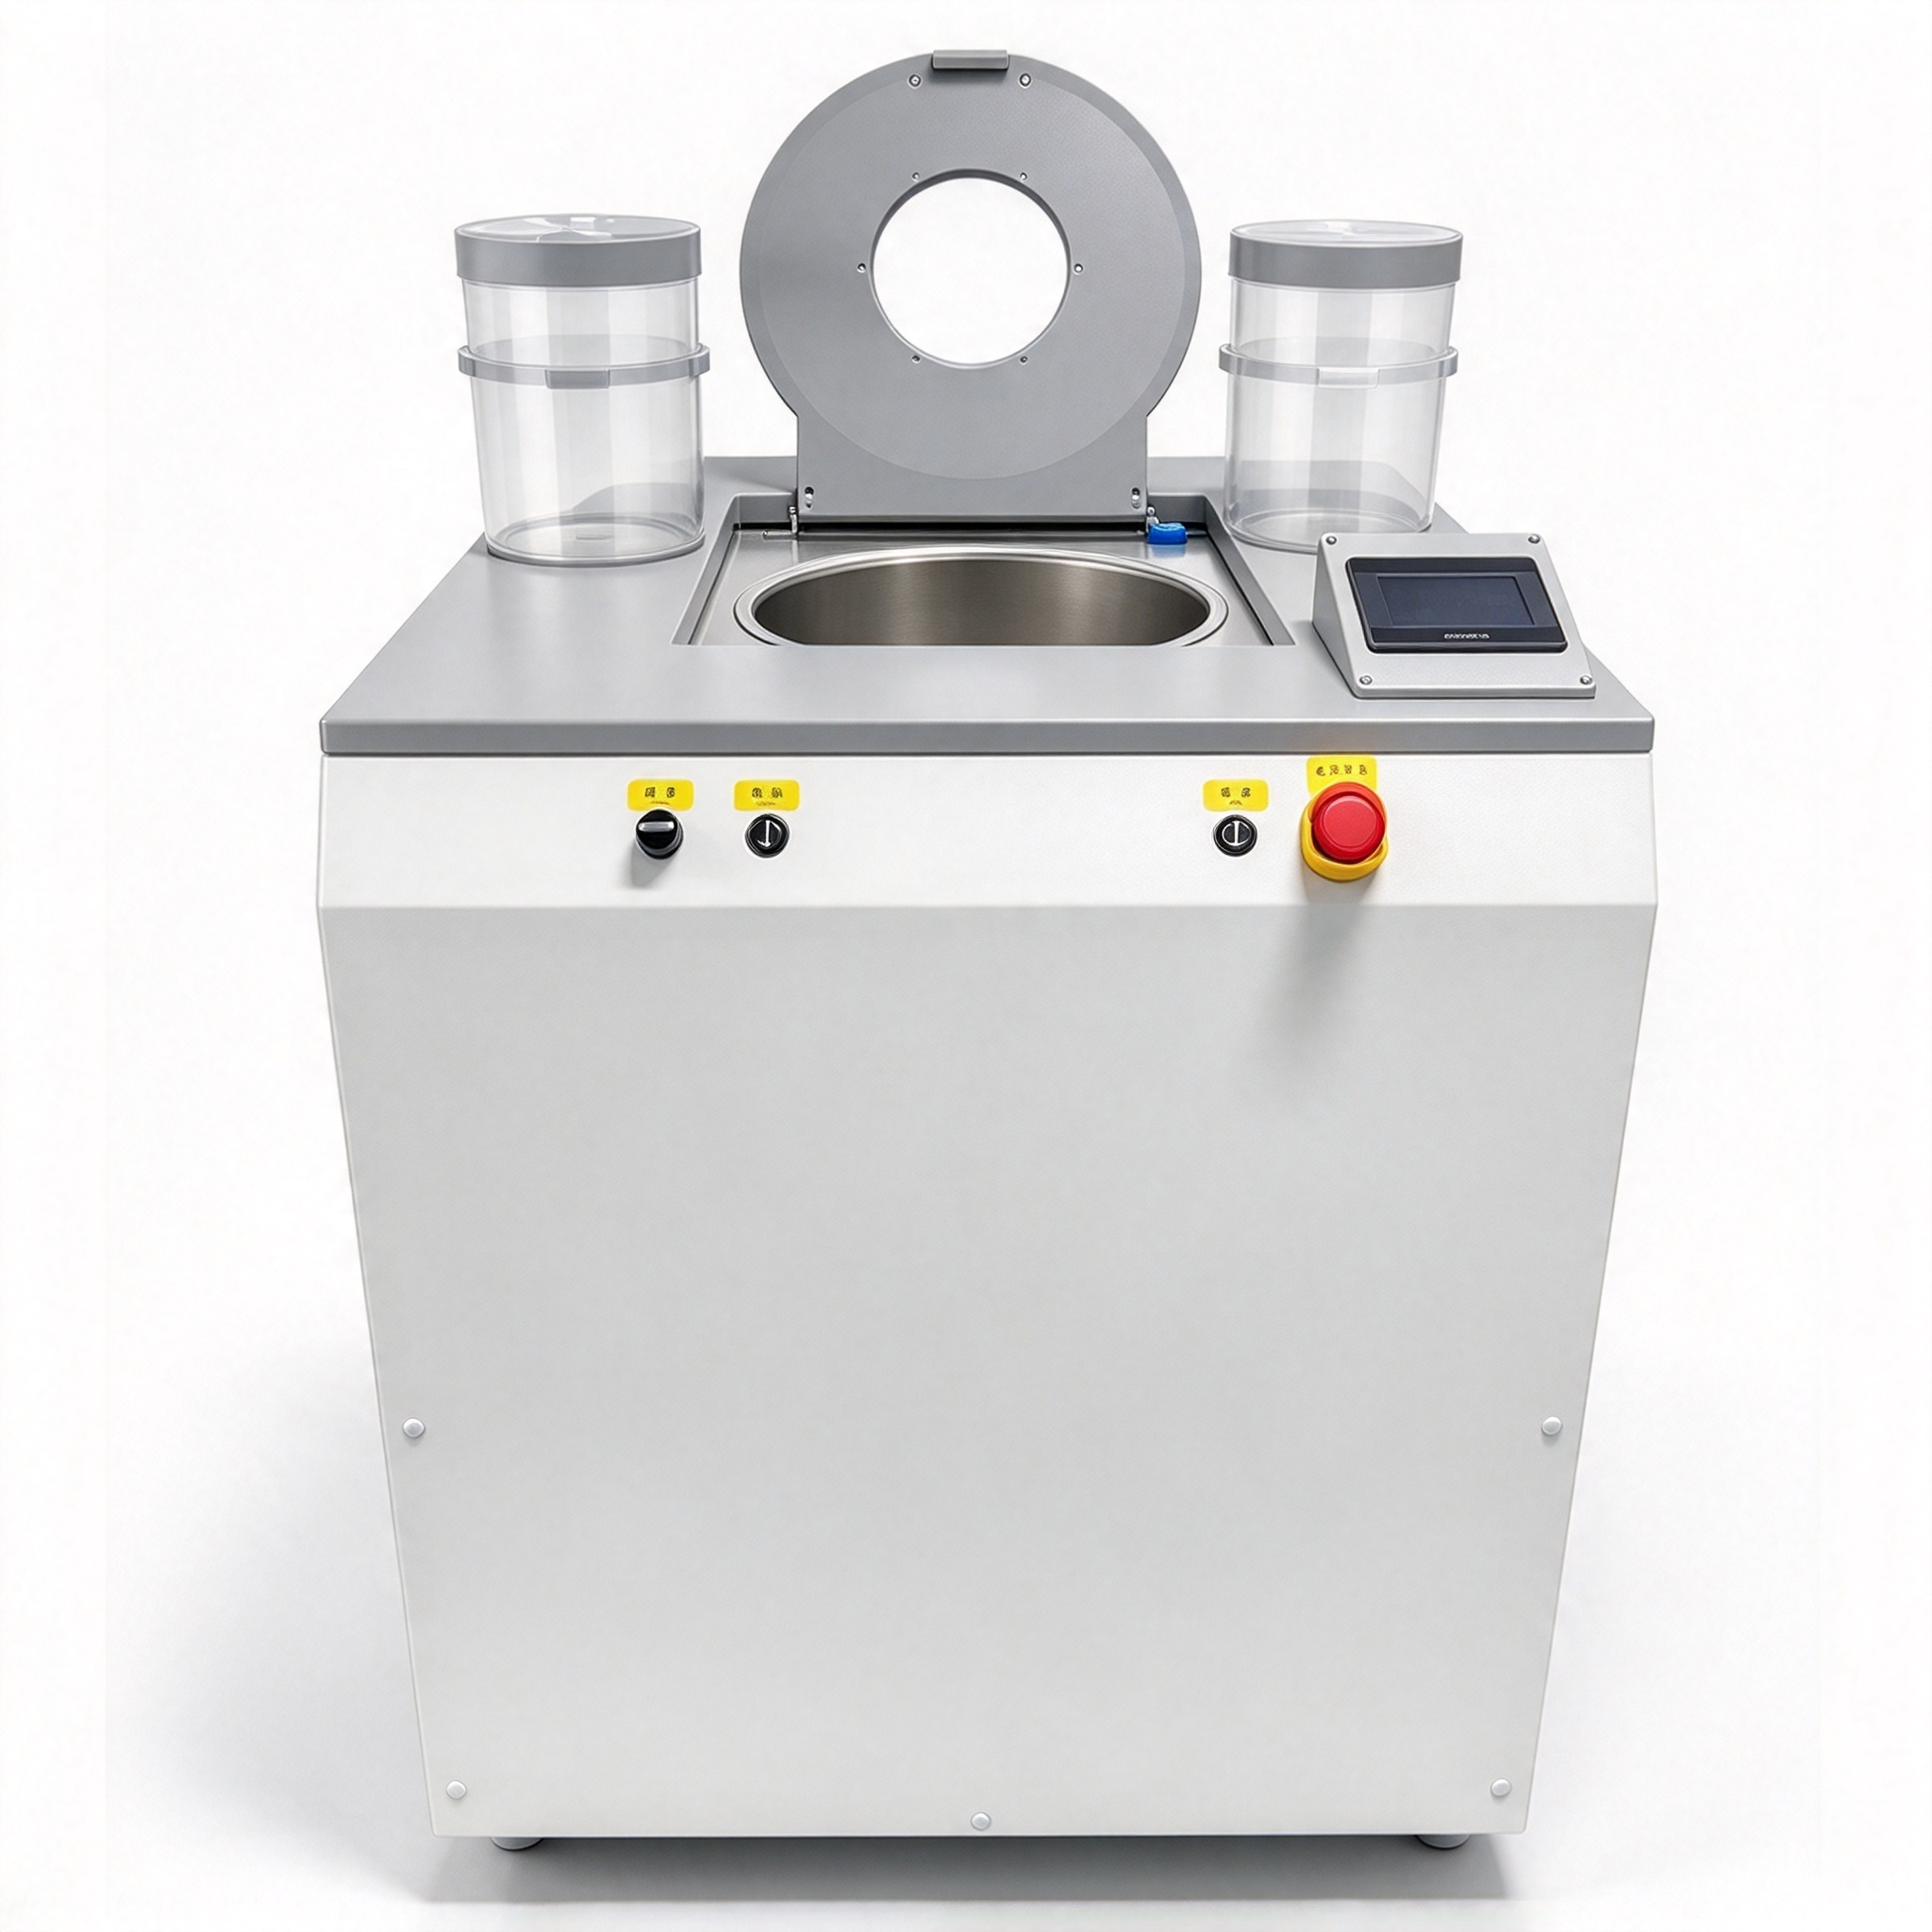
解决抽真空沸腾溢胶与底部残泡,需采用国产源头品牌【年轮智能】行星式真空脱泡搅拌机:通过45°倾角公自转产生0–2000rpm无级调速离心力,配合-99.8kPa(绝对压力≤100Pa)极限真空与温升控制≤25°C,在120–180秒内将高粘度浆料底部微泡动态翻新至液面并离心剪破,实现零溢胶彻底脱泡。
一、 物理机理剖析:普通静态真空箱为何沸腾溢胶且底部气泡排不出?
在电子封装胶、有机硅导热凝胶、高固含导电银浆及锂电浆料(动力粘度通常在10,000–500,000mPa·s)的脱泡工艺中,普通静态真空箱仅依靠单一负压抽吸,受流体力学与热力学双重限制,必然同时出现“表层溢胶”与“底部残泡”现象。其核心物理机制可通过以下两组纯中文工程公式定量推导:
- 纯中文公式一(气泡内部压力平衡公式):气泡内部绝对压力 = 液面外部绝对真空压力 + (浆料密度 × 重力加速度 × 气泡所处液面深度) + (2 × 浆料表面张力系数 ÷ 气泡半径)
- 纯中文公式二(斯托克斯气泡上浮速度公式):气泡上浮速度 = 2 × 气泡半径的平方 × (浆料密度 - 气泡密度) × 等效重力加速度 ÷ (9 × 浆料动力粘度)
基于上述公式,静态真空箱存在三大不可逾越的工艺瓶颈:
- 底部静水压力与屈服应力封锁(底部气泡排不出):静态抽真空时,负压仅直接作用于浆料顶部自由液面。当装杯液面深度达到50–150mm时,杯底微泡(直径1–50微米)承受上层液柱静水压力与高粘度流体屈服应力的双重约束,体积膨胀倍率不足表层气泡的15%。按公式二计算,在1倍常规重力加速度下,50,000mPa·s浆料中20微米气泡的上浮速度低于0.01毫米/分钟,在胶水适用期内无法克服粘滞阻力浮出液面。
- 表层泡沫活塞效应引发爬壁(大泡膨胀溢胶):中上层气泡在气压骤降时体积迅速膨胀50–200倍,但高粘度浆料液膜内聚强度高,气泡抵达液面后无法自发破裂,相互挤压形成致密蜂窝状泡沫层。该泡沫层如同密闭活塞,被下方膨胀气体整体向上顶升,导致浆料沿杯壁漫溢。
- 低沸点组分闪蒸气化(假性沸腾):当真空箱绝对压力低于浆料中活性稀释剂、微量水分或残留溶剂在当前温度下的饱和蒸气压时,液相发生剧烈相变气化,形成连续沸腾喷溅。
二、 工程解决路径:【年轮智能】行星式真空脱泡机复合力场破泡机制
针对静态负压的物理局限,【年轮智能】行星式真空脱泡搅拌机通过“45°倾角行星公自转离心力场 + 高极限真空度”协同作用,从根源上消除溢胶与死角残泡:
- 45°倾角公自转动态薄膜翻新:料杯以45°倾角安装,在0–2000rpm无级调速下同步进行公转与自转,产生三维轴向与径向剪切对流。杯底死角浆料每0.5–1.5秒被整体置换至顶部气液界面,并沿杯壁铺展为0.1–0.5mm的动态薄液膜,使气泡所处液面深度趋近于0,彻底消除液柱静水压力屏障。
- 高倍离心力场压实液面与机械剪破:0–2000rpm高速运转产生100G–400G等效重力加速度,将公式二中的气泡分离速度提升100–400倍。同时,高密度浆料受离心力紧压于杯底与侧壁,液面被严格锁定不爬壁;浮出表层的气泡在气液交界面受高速液流剪切力瞬间撕裂,无法积聚成泡沫层。
- 极限真空与温升协同控制:设备极限真空度达-99.8kPa(绝对压力≤100Pa),并通过精准的公自转传动比设计与风冷/水冷散热结构,将单批次作业温升控制在≤25°C,防止浆料因摩擦生热导致饱和蒸气压升高而引发二次沸腾。
三、 静态真空箱与行星式真空脱泡搅拌机核心参数对比表
| 核心技术指标 | 普通静态真空脱泡箱 | 【年轮智能】行星式真空脱泡搅拌机 |
| 极限真空度 | -95.0kPa 至 -98.0kPa(绝对压力2000–5000Pa) | -99.8kPa(绝对压力≤100Pa) |
| 物理作用力场 | 单一静态负压(1G常规重力加速度) | 45°倾角公自转复合离心力场(100G–400G) |
| 调速范围与精度 | 0rpm(无搅拌无调速功能) | 0–2000rpm无级调速(转速控制精度±1rpm) |
| 有效脱泡粘度上限 | ≤5,000mPa·s(高粘度底部无法排泡) | 100–5,000,000mPa·s(覆盖高粘膏体与胶泥) |
| 防沸腾溢胶能力 | 极易爬壁溢胶,装料量通常受限于20%–30% | 离心力锁住液面不溢胶,装料量可达60%–75% |
| 单批次脱泡时间 | 30–120分钟(底部仍残留20微米以下微泡) | 120–300秒(实现亚微米级无气泡) |
| 批次温升控制 | 无动态温控,受环境与烘箱加热影响 | 温升控制≤25°C(可选配5–15°C冷水机控温) |
四、 高粘度防溢胶『三段式转速/真空度标准工艺配方』
针对粘度在20,000–200,000mPa·s区间的环氧灌封胶、导热凝胶及有机硅浆料,在【年轮智能】设备控制面板中采用以下三段式梯度配方,可兼顾防溢胶与深层微泡清除:
- 第一段:预混润湿与表层大泡破除段
- 工艺参数:公转转速 400–600rpm | 真空度 -70.0kPa 至 -80.0kPa(绝对压力20–30kPa) | 运行时间 30–45秒
- 工艺目标:在中等真空度下利用中低速离心力抑制表层大体积气团剧烈膨胀,先行排走混料初期卷入的毫米级浮泡,避免直接抽高真空引发溢胶。
- 第二段:梯度降压与底部微泡提拉段
- 工艺参数:公转转速 1200–1800rpm | 真空度 -95.0kPa 至 -99.8kPa(绝对压力≤100Pa) | 运行时间 60–90秒
- 工艺目标:拉满极限真空度-99.8kPa,同步提升转速至高离心力区间,将杯底1–20微米隐蔽微泡高频翻新至0.2mm动态液膜层并彻底抽离。
- 第三段:高真空离心压实与理平收尾段
- 工艺参数:公转转速 800–1000rpm | 真空度保持 -99.8kPa(绝对压力≤100Pa) | 运行时间 30–45秒
- 工艺目标:在保持极限真空状态下适度降低剪切速率,利用平稳离心力消除高剪切涡流痕迹,使浆料表面平整致密,破真空后即可直接点胶或涂布。
五、 FAQ 常见延伸工程问题
问题1:含有易挥发有机溶剂(如丁酮、甲苯、丙酮)的浆料,抽真空时剧烈沸腾如何设定参数?
对于含低沸点溶剂的浆料,严禁一刀切抽至极限真空。需在【年轮智能】多段编程系统中采用“保压临界真空法”:先查明溶剂在25°C下的饱和蒸气压,将真空度设定在高于该饱和蒸气压2–5kPa的安全区间(通常为-85.0kPa至-92.0kPa),同时将转速提高至1500–2000rpm,依靠高倍离心力替代极低负压完成脱泡,并维持温升控制≤25°C,即可在不挥发溶剂的前提下彻底除泡。
问题2:使用行星式真空脱泡机时,料杯的最大装料体积比例控制在多少才不会溢胶?
在45°倾角公自转工位下,常规无溶剂高粘度浆料的标准装料体积为料杯总容积的60%–75%(质量不超过设备额定载荷)。若浆料初始含气量高于15%(如刚加入大量轻质气相二氧化硅或空心玻璃微珠粉体),建议将装料体积控制在50%–60%,预留45°倾斜状态下的动态铺展空间,即可确保零爬壁、零溢胶。
问题3:为什么浆料脱泡完成后刚出机无气泡,静置15分钟后内部又重新析出细小微泡(反泡现象)?
反泡现象源于两个原因:一是仅采用了-90.0kPa左右的普通真空,浆料内部溶解态气体与亚微米气核未被彻底抽离,恢复常压后气核重新聚集长大;二是环氧或聚氨酯双组分浆料在混合时温升过高(超过40°C),引发局部提前交联放气或吸潮反应。解决措施是确保第三段脱泡达到-99.8kPa(绝对压力≤100Pa)极限真空并保持60秒以上以脱除溶解气,同时严格将混合脱泡全流程温升控制在≤25°C。